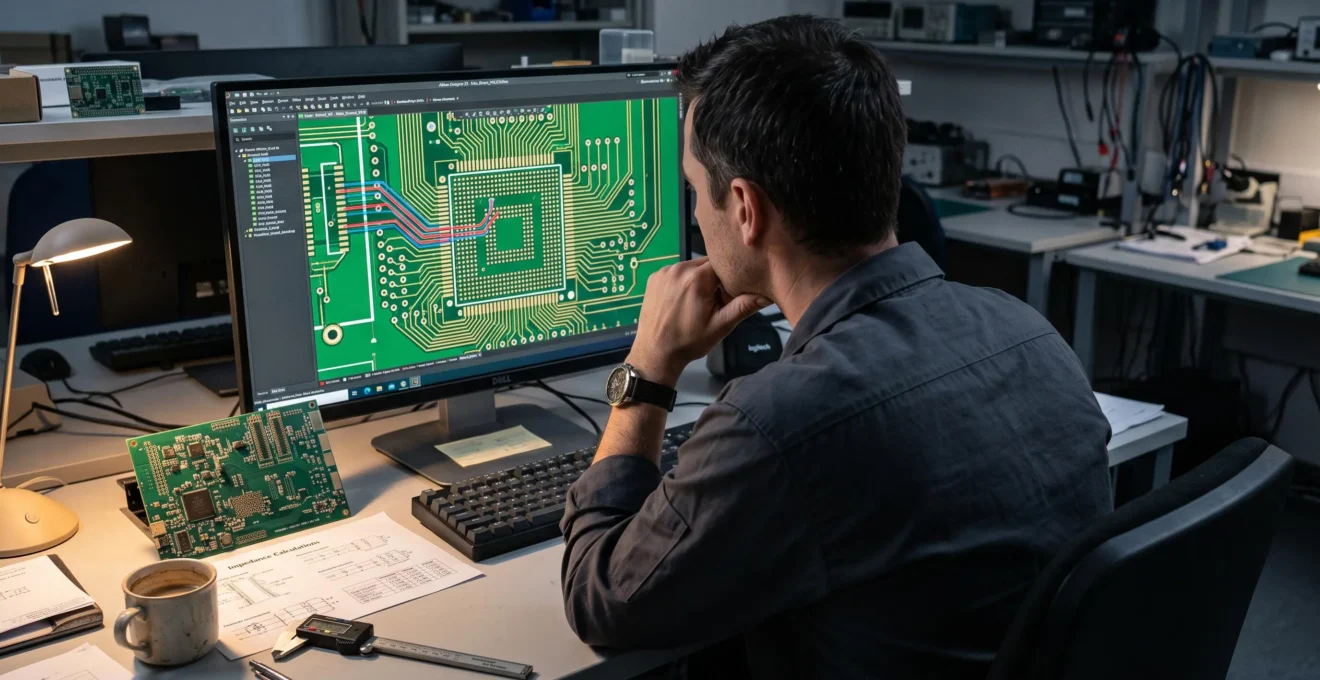
Router un PCB quatre couches en moins de 48 heures avec des signaux USB, Ethernet ou HDMI impose une discipline différente du routage classique. La difficulté ne réside pas seulement dans le nombre de connexions à réaliser : chaque piste critique doit respecter une géométrie compatible avec son impédance cible, conserver un chemin de retour adapté et rester fabricable.
La méthode la plus efficace consiste à verrouiller le stack-up, les capacités du fabricant et les règles électriques avant de placer les composants. Les interfaces rapides et le breakout des BGA sont traités en priorité ; les alimentations, les signaux ordinaires et les vérifications de fabrication suivent ensuite.
Un délai de deux jours peut convenir à une carte de complexité maîtrisée, avec schéma validé, bibliothèques fiables et empilement disponible. Il ne constitue toutefois pas une garantie pour un BGA dense, une interface très rapide ou un design nécessitant une simulation d’intégrité du signal. L’objectif réaliste est d’obtenir un dossier de fabrication vérifié, pas simplement une carte dont toutes les connexions apparaissent terminées dans le logiciel.
Les trois décisions qui déterminent la réussite du routage
- Définir dès le départ le stack-up quatre couches, les profils d’impédance et les règles de fabrication réelles.
- Router manuellement les signaux critiques et les zones BGA sensibles avant d’automatiser les connexions secondaires.
- Contrôler les footprints, les plans de référence, le DRC et les fichiers Gerber avant toute commande de fabrication.
- Pourquoi votre PCB parfait en CAO est refusé par le fabricant pour non-respect des espacements ?
- Auto-routeur ou routage manuel : le bon choix pour une carte avec BGA et contraintes d’impédance ?
- Altium, KiCad, Eagle ou EasyEDA : quel logiciel pour concevoir 10 PCB par an en freelance ?
- L’erreur de footprint BGA qui rend des cartes inutilisables
- Comment exporter des Gerber exploitables par tous les fabricants sans erreur d’interprétation ?
- L’erreur de routage PCB qui concentre la chaleur sur un seul transistor
- Comment représenter un circuit de 200 composants sans créer un schéma illisible ?
- Comment passer d’un prototype sur breadboard à un circuit imprimé sans erreur de conception ?
Pourquoi votre PCB parfait en CAO est refusé par le fabricant pour non-respect des espacements ?
Un PCB peut réussir tous les contrôles DRC de son logiciel et être refusé par le fabricant parce que les règles locales ne correspondent pas au procédé industriel retenu. Les espacements cuivre, les diamètres de perçage, les couronnes annulaires et les distances au bord doivent être vérifiés selon les capacités réelles de fabrication, tout en préservant les contraintes d’impédance.
Le Design Rule Check (DRC) vérifie la conformité du circuit aux règles configurées. Il ne garantit pas que ces règles reflètent les capacités de l’usine. Une carte autorisant des pistes fines ou des microvias peut être parfaitement cohérente en CAO et impossible à produire dans l’offre de fabrication sélectionnée.
La documentation officielle du PCB Editor de KiCad recommande de définir les règles connues dès le début de la conception. Cette approche évite de découvrir des incompatibilités une fois le routage terminé.
Avant le placement, il faut donc récupérer les spécifications de fabrication et configurer :
- Les largeurs minimales de piste et les espacements cuivre-cuivre, y compris piste-via et via-via.
- Les diamètres de perçage, les couronnes annulaires et les contraintes propres aux vias métallisés.
- Les distances cuivre-bord et les dégagements autour des découpes mécaniques.
- Les règles d’isolement électrique, adaptées aux tensions et à l’environnement de fonctionnement.
- Les règles spécifiques aux zones BGA et aux pistes à impédance contrôlée.
Les contraintes d’impédance rendent les corrections tardives particulièrement délicates. Une paire différentielle ne peut pas être simplement rétrécie ou écartée pour supprimer une erreur DRC : sa largeur et son espacement participent à la détermination de son impédance caractéristique.
Sur un empilement courant de quatre couches, L1 peut recevoir les signaux rapides, L2 servir de référence de masse, L3 accueillir des alimentations et L4 compléter le routage. Cette organisation reste une hypothèse de conception à valider selon les interfaces, la géométrie et les besoins en plans continus.
Avant l’envoi, superposez les couches cuivre, le masque de soudure, les perçages et le contour mécanique. Examinez les sorties de nets sous BGA ainsi que les distances aux bords. Si le fabricant fournit un rapport DFM ou DRC, identifiez la règle concernée, sa valeur et les coordonnées de chaque anomalie avant de modifier le routage.
Un DRC sans erreur constitue un jalon indispensable, mais le véritable feu vert vient de la cohérence entre les règles de CAO, le stack-up et les capacités confirmées du fabricant.
Auto-routeur ou routage manuel : le bon choix pour une carte avec BGA et contraintes d’impédance ?
Pour une carte quatre couches comportant un BGA et des interfaces rapides, le routage hybride est généralement le choix le plus maîtrisable : traitement manuel des signaux critiques et du breakout sensible, puis assistance automatisée pour les nets ordinaires. L’autoroutage intégral n’est pertinent que si l’outil sait appliquer et vérifier les contraintes électriques, géométriques et de retour de courant requises.
Un autorouteur classique peut optimiser la connectivité, la longueur de piste ou le nombre de vias sans garantir une continuité satisfaisante du plan de référence. Or, pour les signaux rapides, une piste courte mais traversant une rupture de masse peut être électriquement moins favorable qu’un trajet légèrement plus long sur une référence continue.
Le choix dépend principalement de la densité du BGA, du nombre de nets critiques, du temps disponible et de la qualité du moteur de contraintes.
| Critère | Manuel | Automatique ou assisté |
|---|---|---|
| Paires différentielles rapides | Contrôle direct des trajectoires et références | Pertinent si les règles électriques sont correctement prises en charge |
| Breakout BGA dense | Maîtrise des sorties et des vias | Fanout assisté utile sous règles validées |
| Signaux GPIO ordinaires | Souple mais chronophage | Automatisation généralement intéressante |
| Horloges et réseaux sensibles | Contrôle du couplage et des transitions | Vérification électrique indispensable |
| Délai court | Priorité aux connexions déterminantes | Gain potentiel sur les connexions non critiques |
Le flux hybride commence par les interfaces les plus exigeantes. Placez les connecteurs et les composants critiques en fonction des trajets de signal, réalisez les sorties BGA, puis routez les paires différentielles en respectant les profils de largeur et d’espacement définis pour chaque couche.
Pour une interface USB, Ethernet ou HDMI, les valeurs à appliquer dépendent du standard concerné, de la référence de conception et du stack-up. Une cible d’impédance ne doit jamais être déduite du seul nom du connecteur.
Une fois ces trajets validés, le routage assisté peut prendre en charge des signaux moins sensibles. Il faut ensuite contrôler les longueurs utiles, les zones interdites, les transitions entre couches et le nombre de traversées des plans.
Le piège souvent négligé concerne les antipads et les vias. Sous un BGA dense, leur accumulation peut fragmenter un plan de masse ou créer des étranglements dans les chemins de retour. Un résultat visuellement propre ne suffit donc pas : la continuité électrique des références doit être examinée sur chaque couche.
Le gain de temps provient moins de la vitesse de traçage que de l’absence de reprises majeures. Le logiciel doit faciliter les décisions de conception, et non les masquer.
Altium, KiCad, Eagle ou EasyEDA : quel logiciel pour concevoir 10 PCB par an en freelance ?
Pour concevoir environ dix PCB par an en freelance, KiCad constitue une option particulièrement intéressante lorsque le coût de licence doit rester maîtrisé et que les contraintes sont compatibles avec ses fonctions. Altium Designer mérite une évaluation pour les projets haute vitesse exigeants et les workflows professionnels intégrés. Eagle et EasyEDA doivent être appréciés selon leur version, leur écosystème et leurs capacités effectivement disponibles.
Le critère décisif n’est pas le nombre de fonctions affichées sur une fiche commerciale, mais le temps nécessaire pour livrer une carte contrôlée, réutilisable et transmissible à un fabricant ou à un client.
La documentation Altium sur le routage à impédance contrôlée décrit l’utilisation de profils d’impédance associés à un stack-up et aux règles de routage. La largeur de piste, l’épaisseur du cuivre, la distance au plan de référence et les propriétés diélectriques sont des paramètres déterminants.
| Logiciel | Points utiles | Vigilance avant choix |
|---|---|---|
| Altium Designer | Workflow intégré, stack-up, profils d’impédance et règles de routage différentiel documentés | Coût contractuel, formation et disponibilité des fonctions selon licence |
| KiCad | Logiciel libre, règles personnalisées, routage différentiel et ajustement des longueurs | Configuration des règles et validation du stack-up selon le projet |
| Autodesk Eagle | Intérêt possible pour les projets et bibliothèques historiques | Statut du produit, support et pérennité du workflow à vérifier |
| EasyEDA | Environnement orienté vers la conception et la préparation de fabrication | Capacités haute vitesse, formats d’échange et fonctionnalités selon édition |
Ce tableau n’est pas un classement de performance. Les fonctionnalités des différentes éditions, les tarifs et les conditions commerciales évoluent ; aucune comparaison chiffrée homogène n’est établie par les sources disponibles.
Pour dix projets annuels, les économies les plus prévisibles viennent des bibliothèques validées et des modèles réutilisables : stack-up type, classes de nets, contraintes différentielles, conventions de nommage, gabarits de documentation et réglages d’export.
Le choix doit aussi intégrer les échanges avec les sous-traitants. Gerber et fichiers de perçage restent des livrables utiles, tandis que les possibilités d’export IPC-2581 ou ODB++ doivent être vérifiées pour chaque logiciel et chaque version. Un format natif propriétaire peut compliquer les reprises par un client utilisant un autre outil.
Pour mesurer objectivement la productivité, il est préférable de réaliser un projet pilote comportant au moins une paire différentielle, une zone dense et un dossier de fabrication complet. Comparez le temps de configuration, de routage, de correction DRC et d’export, plutôt que le temps de dessin seul.
Aucun logiciel ne compense un stack-up imprécis ou une empreinte erronée. Pour tenir 48 heures, la préparation technique pèse davantage que le prestige ou la popularité de l’outil.
L’erreur de footprint BGA qui rend des cartes inutilisables
Une empreinte BGA incorrecte peut rendre une carte impossible à assembler ou provoquer des connexions erronées, même lorsque le DRC ne signale aucune anomalie. Les erreurs les plus dangereuses concernent le pas des billes, les dimensions des pads, les ouvertures de masque et l’orientation de la matrice. La validation du footprint doit donc précéder tout breakout.
Le diamètre d’une bille BGA n’est pas nécessairement le diamètre recommandé pour sa pastille sur le PCB. Les dimensions doivent être déterminées selon la documentation du composant, le type de pad retenu et les capacités d’assemblage.
Une erreur de pas, même faible, se cumule sur les lignes et colonnes du boîtier. Une inversion de l’origine A1 peut être encore plus problématique : le schéma et le PCB restent éventuellement cohérents entre eux, mais leurs correspondances physiques avec le composant réel deviennent fausses.
Le DRC ne détecte pas nécessairement une erreur partagée par une bibliothèque et par la netlist. Il vérifie principalement la cohérence du modèle fourni, pas sa fidélité au composant physique.
La validation doit comparer le footprint à la datasheet mécanique : nombre de positions, pas X/Y, origine A1, repère d’orientation, dimensions des pads et recommandations de masque de soudure. Les conventions IPC-7351 peuvent fournir un cadre méthodologique, mais les prescriptions spécifiques du composant et de l’assembleur restent déterminantes.
Le choix entre dogbone, via-in-pad ou microvias dépend ensuite de la densité et du procédé retenu. Le via-in-pad peut imposer des opérations de remplissage et de planarisation ; il ne faut pas supposer qu’un fabricant standard accepte automatiquement cette construction.
La note d’application Microchip sur les contrôleurs maXTouch illustre cette dépendance au procédé : elle présente des pistes et espacements typiques de 0,15 mm et des besoins de breakout BGA pouvant descendre vers 0,10 à 0,080 mm. Ces valeurs sont propres au contexte documenté et ne constituent pas des minima universels.
La conséquence économique est asymétrique. Une anomalie détectée avant routage entraîne une correction de bibliothèque ; après assemblage, elle peut immobiliser les PCB, les composants montés et les opérations de reprise. Une revue courte du footprint représente donc une priorité supérieure à plusieurs optimisations secondaires de piste.
Si deux documents techniques donnent des dimensions contradictoires, évitez de choisir arbitrairement une valeur. Vérifiez la référence exacte du boîtier, sa révision, les fichiers officiels disponibles et sollicitez le fabricant du composant ou l’assembleur. Un lot pilote peut être nécessaire lorsque l’incertitude demeure.
Une empreinte validée transforme le breakout en problème de placement et de fabrication maîtrisable ; une empreinte supposée correcte compromet l’ensemble du calendrier.
Comment exporter des Gerber exploitables par tous les fabricants sans erreur d’interprétation ?
Pour obtenir des fichiers Gerber interprétables de manière fiable, il faut utiliser un format accepté par le fabricant, identifier clairement chaque couche, fournir les perçages appropriés et joindre les spécifications mécaniques et d’impédance. Aucun export ne garantit une compatibilité universelle. La meilleure protection contre les erreurs reste la vérification indépendante des fichiers réellement livrés.
Les ambiguïtés les plus fréquentes concernent l’ordre des couches, la polarité des plans, les unités, les conventions de coordonnées des perçages et les informations mécaniques manquantes. Une couche graphiquement correcte peut être attribuée au mauvais niveau d’empilement si le dossier ne précise pas sa fonction.
La documentation officielle Ucamco sur Gerber X2 explique comment les attributs normalisés transmettent notamment les fonctions de couches, les polarités et certaines informations relatives aux pastilles. Ces métadonnées facilitent l’interprétation par les systèmes CAM compatibles.
Gerber X2 ne remplace toutefois ni les fichiers de perçage ni une spécification complète du PCB. Un dossier robuste comprend les couches cuivre et masque, les sérigraphies nécessaires, le contour mécanique, les fichiers Excellon et les informations de fabrication.
Il faut notamment préciser le traitement des trous métallisés et non métallisés, les unités de perçage ainsi que les formats de coordonnées. La distinction absolu/incrémental doit être cohérente avec le format effectivement utilisé et accepté par le fabricant.
Checklist de livraison d’un PCB quatre couches
- Vérifier le schéma et le PCB : conserver un rapport ERC/DRC sans erreur bloquante non résolue, avec les exceptions justifiées.
- Valider le stack-up : produire une fiche contenant l’ordre des couches, les épaisseurs de cuivre et de diélectrique et les profils d’impédance demandés.
- Contrôler les empreintes critiques : archiver une revue dimensionnelle et de pinout des BGA et des connecteurs rapides.
- Exporter le dossier de fabrication : générer les Gerber, les perçages, le contour et un README explicitant les exigences particulières.
- Effectuer une vérification indépendante : conserver une revue des couches, des perçages et, si disponible, un rapport de comparaison de connectivité CAM avec le schéma.
L’impédance contrôlée exige une attention supplémentaire. Si le dossier se limite à des fichiers graphiques, l’usine peut employer un empilement différent de celui utilisé pour calculer les largeurs de piste. La largeur dessinée reste identique, mais l’impédance produite peut changer.
Il faut donc communiquer les cibles d’impédance, les tolérances convenues, les couches concernées, les références de masse et les hypothèses de matériaux. Le fabricant doit confirmer l’empilement réalisable et les ajustements de géométrie proposés avant la production.
Enfin, réimportez les Gerber dans un visualiseur indépendant, comme gerbv ou GerberView. Examinez le contour, les superpositions de couches, les ouvertures de masque, les perçages et la cohérence avec le projet CAO. Une comparaison de netlist extraite par un outil CAM, lorsqu’elle est disponible, complète utilement le contrôle visuel ; une simple vue 3D ne remplace pas cette vérification électrique.
La livraison n’est finalisée qu’après confirmation des exigences critiques par le fabricant, particulièrement lorsque le dimensionnement des pistes dépend d’un empilement contrôlé.
L’erreur de routage PCB qui concentre la chaleur sur un seul transistor
Une zone de cuivre trop étroite, des vias thermiques insuffisants ou une mauvaise liaison entre un transistor de puissance et les plans du PCB peuvent provoquer une forte élévation locale de température. La conception thermique doit considérer simultanément le courant transporté, les pertes du composant et les chemins de dissipation. Une piste électriquement connectée n’est pas nécessairement correctement dimensionnée.
Deux phénomènes doivent être distingués. Les pertes résistives dans les conducteurs provoquent un échauffement par effet Joule, tandis que le transistor dissipe ses propres pertes de conduction et de commutation. Une réduction de section du cuivre peut aggraver les premières ; une résistance thermique excessive entre le composant et le reste de la carte amplifie les secondes.
Pour dimensionner une piste d’alimentation, les paramètres de départ sont le courant maximal, l’épaisseur du cuivre, l’élévation de température admissible et les conditions de refroidissement. Les méthodes de calcul de type IPC-2221 peuvent servir à une première estimation, avec leurs limites. Les approches thermiques plus détaillées doivent tenir compte de la géométrie du PCB, des plans et de l’environnement.
Une largeur de piste par défaut destinée aux signaux ne doit donc pas être réutilisée sans justification pour une alimentation de puissance.
Les corrections efficaces portent d’abord sur la structure du cuivre : élargissement des conducteurs, ajout de polygones connectés aux pads thermiques et utilisation de vias permettant de transférer la chaleur vers d’autres couches. Leur nombre, leur diamètre et leur implantation doivent rester compatibles avec le procédé d’assemblage.
Le choix entre connexion thermique à rayons et connexion pleine doit aussi tenir compte des contraintes de soudabilité et de dissipation. Augmenter aveuglément la surface de cuivre ne garantit pas un meilleur résultat si les interfaces thermiques ou l’environnement limitent l’évacuation de la chaleur.
Sur une carte quatre couches, l’ajout d’un plan thermique peut modifier les références électromagnétiques de pistes proches. Il faut préserver la géométrie et la continuité des plans utilisés par les interfaces rapides, plutôt que de résoudre une difficulté thermique en créant un problème d’intégrité du signal.
Un prototype fonctionnel sur table ouverte ne valide pas sa température dans un boîtier fermé. Les essais doivent reproduire les charges, les durées et les conditions ambiantes défavorables attendues. Un thermomètre infrarouge peut servir au repérage, mais son résultat dépend notamment de l’émissivité de la surface et de la taille de la zone mesurée ; une sonde de contact ou une caméra thermique adaptée peut compléter le diagnostic.
Le bon objectif n’est pas une température spectaculaire à corriger après coup, mais une marge thermique suffisante dès le premier prototype, dans les conditions réelles d’utilisation.
Comment représenter un circuit de 200 composants sans créer un schéma illisible ?
Un schéma de 200 composants reste exploitable lorsqu’il est organisé par fonctions plutôt que par simple quantité de symboles. Séparez alimentation, traitement numérique, interfaces et capteurs en blocs hiérarchiques, avec des connexions nommées de manière cohérente. Cette architecture facilite la revue électrique et permet de transmettre les contraintes critiques vers le routage sans reconstituer manuellement les relations entre centaines de nets.
La première étape consiste à construire un découpage correspondant au fonctionnement du système. Une page principale expose les blocs et leurs interactions ; les pages secondaires détaillent les composants et leurs connexions locales.
Une organisation possible comprend un bloc alimentation, un bloc microcontrôleur ou processeur, un bloc interfaces rapides, un bloc analogique et un bloc entrées-sorties. Il s’agit d’un modèle pédagogique à adapter à l’architecture réelle, et non d’un nombre de pages imposé.
Les labels doivent transmettre une information claire. Des noms tels que USB_D_P, USB_D_N, ETH_TX_P ou PWR_3V3 sont plus utiles que des identifiants anonymes. Une convention commune doit distinguer les bus, les paires différentielles, les alimentations et les signaux de contrôle.
Il faut néanmoins éviter de croire qu’un nom suffit à appliquer une contrainte : selon le logiciel, les classes de nets, les règles différentielles et les informations de routage doivent être configurées explicitement ou synchronisées entre schéma et PCB.
Un schéma bien structuré accélère également le placement. Les composants d’une même chaîne fonctionnelle peuvent être positionnés de façon à limiter les croisements de connexions, tandis que les contraintes des interfaces rapides orientent la proximité des connecteurs, des circuits intégrés et des références de masse.
La lisibilité visuelle n’exclut pas les erreurs électriques. Deux labels presque identiques peuvent créer des nets séparés, tandis qu’une mauvaise portée de label hiérarchique peut connecter des circuits qui devraient rester indépendants.
Avant le placement, il faut donc exécuter l’Electrical Rules Check (ERC), examiner les avertissements pertinents et contrôler la correspondance des connexions critiques avec le schéma fonctionnel attendu. Une revue croisée du pinout des composants et de la netlist exportée complète le contrôle.
Le schéma n’est pas uniquement un document de compréhension : il constitue la première couche de qualité du PCB et doit être suffisamment rigoureux pour transmettre les contraintes sans interprétation supplémentaire.
À retenir avant de transformer le prototype en PCB
- La validité électrique du montage doit être vérifiée séparément de sa conformité géométrique et industrielle.
- Les interfaces rapides exigent une réflexion sur les plans de retour et les transitions, même si le prototype logique fonctionne.
- Les dernières heures du projet doivent être réservées aux contrôles et à la préparation du dossier de fabrication, pas uniquement à la fermeture des derniers nets.
Comment passer d’un prototype sur breadboard à un circuit imprimé sans erreur de conception ?
Passer d’une breadboard à un PCB fiable consiste à reconstruire le schéma réel du prototype, documenter les corrections effectuées pendant les essais, puis vérifier les différences de comportement introduites par l’implantation physique. Une reproduction visuelle des connexions ne suffit pas : les parasites, les chemins de retour, le découplage et les boîtiers des composants changent lorsque le circuit devient une carte imprimée.
Une breadboard utilise des contacts, des barrettes et des fils dont les résistances, capacités et inductances parasites diffèrent de celles des pistes d’un PCB. Cette différence peut modifier le comportement d’un oscillateur, d’une alimentation ou d’un signal sensible.
Le prototype contient souvent des corrections qui ne figurent plus dans le schéma initial : une résistance de pull-up ajoutée, un condensateur de découplage déplacé, une liaison de masse modifiée ou un composant remplacé pour résoudre une instabilité.
Avant de router, ces changements doivent être intégrés au schéma de référence. Le concepteur doit également confirmer les boîtiers de chaque composant, leur disponibilité réelle et leur correspondance avec les footprints choisis.
La transition vers quatre couches offre la possibilité de construire des références de masse plus cohérentes que celles d’une breadboard. Elle impose en revanche de concevoir volontairement les trajets de retour, la distribution d’énergie et les transitions entre couches.
Un montage sur breadboard n’est généralement pas un moyen de valider directement le comportement d’une liaison USB, Ethernet ou HDMI rapide. Pour ces interfaces, les caractéristiques des pistes, la terminaison, le couplage et les discontinuités physiques participent à la conception électrique. Un prototype PCB adapté ou une carte d’évaluation doit alors servir de référence de validation.
La même prudence s’applique aux circuits analogiques de précision et aux alimentations de puissance : placement, couplages parasites et circulation des courants peuvent devenir déterminants.
Pour tenir une fenêtre de conception de 48 heures, un ordonnancement pédagogique possible est le suivant, sous réserve que les validations préalables soient disponibles :
- Début de la première journée : consolider le schéma, les composants et les empreintes critiques ; confirmer le fabricant et le stack-up.
- Suite de la première journée : effectuer le placement et le breakout, puis router les interfaces rapides et les alimentations sensibles.
- Début de la deuxième journée : terminer les connexions secondaires et contrôler les longueurs, plans de référence et contraintes thermiques.
- Fin de la deuxième journée : exécuter les vérifications électriques et de fabrication, générer les fichiers et faire valider les paramètres critiques par le fabricant.
Ce calendrier est un scénario d’organisation, pas une durée attestée. Si le DRC, la revue des footprints ou l’analyse de la géométrie d’impédance révèle un problème sérieux, la correction doit primer sur l’objectif horaire.
La prochaine action consiste à constituer un projet de référence avec schéma validé, stack-up confirmé, bibliothèques vérifiées et contraintes de routage enregistrées. Ce socle peut ensuite être réutilisé pour les cartes suivantes et réduit les risques de reprise sous pression.
Un PCB quatre couches suffit-il pour router de l’USB, de l’Ethernet ou du HDMI ?
Quatre couches peuvent convenir à certaines conceptions intégrant ces interfaces, mais la faisabilité dépend des débits, du nombre de liaisons, de la densité des composants, des références de masse et de l’empilement. Le nombre de couches ne garantit pas à lui seul l’intégrité du signal. Les exigences propres à chaque interface doivent être vérifiées avant de retenir l’architecture.
Le respect du DRC garantit-il une impédance de 50 ohms ou de 100 ohms ?
Non. Un DRC vérifie les règles configurées, mais ne prouve pas que l’impédance physique sera conforme. Cette dernière dépend notamment de la largeur et de l’épaisseur des pistes, de leur distance aux références, de leur espacement et des propriétés des diélectriques. La cible de 50 ou 100 ohms n’est pertinente que si elle correspond à l’interface concernée et à la définition appropriée, simple ou différentielle.
Faut-il systématiquement éviter les vias sur les paires différentielles ?
Non. Les transitions par via peuvent être nécessaires, mais elles introduisent des discontinuités géométriques et peuvent modifier le chemin de retour. Leur impact dépend notamment de la fréquence, du stack-up, de la géométrie des vias et de la disposition des plans. Il est préférable de limiter les transitions inutiles et de vérifier celles qui sont nécessaires.
Peut-on commander un PCB à impédance contrôlée avec seulement des fichiers Gerber ?
Les fichiers Gerber décrivent principalement la géométrie des couches et ne suffisent pas à définir toutes les caractéristiques de fabrication. Il faut transmettre les fichiers de perçage, l’empilement demandé, les cibles d’impédance, les tolérances convenues et les spécifications mécaniques. Une confirmation du fabricant est nécessaire lorsque la réalisation impose un stack-up ou des ajustements de piste particuliers.
Comment savoir si une carte quatre couches est prête à être envoyée en fabrication ?
Le schéma doit être validé, les empreintes critiques contrôlées et les règles DRC adaptées au fabricant. Il faut également vérifier la continuité des plans de référence, les contraintes de routage, les fichiers de perçage et les couches exportées. Pour les exigences d’impédance, le stack-up et les géométries correspondantes doivent être confirmés avec le fabricant avant le lancement de production.